یک بازرس شفت 30 میلی متری را در 30.018 میلی متر میکروفون می کند. این طرح 30 میلیمتر اسمی را میطلبد، و سؤال روی نیمکت این است که آیا قطعه در سطل زباله ارسال میشود یا میرود. یک جدول تلورانس متریک در چند ثانیه به آن پاسخ می دهد، اما تنها زمانی که سه ورودی به ترتیب درست به آن داده شود: باند اندازه اسمی، حرف انحراف اساسی و درجه تحمل. یکی از این موارد را اشتباه بگیرید و یک شفت کاملاً قابل استفاده از بین می رود در حالی که یک مفصل واقعاً شل هنوز به مونتاژ می رسد. جدول پیچیده نیست. خواندن آن جایی است که همه چیز اشتباه می شود.
ابتدا پاسخ کوتاه هر مقدار در جدول تلورانس متریک یک عرض نوار بر حسب میکرون است، نه یک عدد مثبت یا منفی بر حسب میلی متر. یک سوراخ 30 میلی متری IT7 دارای 21 میکرون تغییر اندازه است که 0.021 میلی متر است. تلقی آن 21 به عنوان میلی متر، یا نصف کردن آن به مثبت یا منفی 10.5 میکرون، دو اشتباهی است که اغلب در گزارش های بازرسی دریافتی مشاهده می کنیم.
سه ورودی پشت هر جدول تحمل متریک
ISO 286 سیستم را تعریف می کند. قسمت 1 درجه های تحمل را مشخص می کند و قسمت 2 انحرافات حد را برای شفت ها و سوراخ ها تا 3150 میلی متر لیست می کند. ANSI B4.1 معادل اینچ را با استفاده از هزارم اینچ پوشش می دهد، بنابراین طرحی که هر دو سیستم را در یک یادداشت نقل می کند، با خودش موافق نیست. یکی را انتخاب کنید و در کل زنجیره تحمل با آن بمانید.
اندازه اسمی اولین ورودی است. ارزشهای تحمل در باندها قرار میگیرند و مرزهای باند بیش از آن چیزی است که بیشتر مردم انتظار دارند. یک ویژگی 30 میلی متری متعلق به محدوده بیش از 18 تا 30 میلی متر است، در حالی که یک ویژگی 30.5 میلی متری قبلاً به محدوده بیش از 30 تا 50 میلی متر منتقل شده است، جایی که تنوع مجاز گسترده تر است.
حرف ورودی دوم است. حروف کوچک شفت ها را توصیف می کنند، حروف بزرگ نشان دهنده سوراخ ها هستند. این حرف مشخص میکند که ناحیه تحمل نسبت به خط صفر، که خود اندازه اسمی است، کجا قرار میگیرد، و این موقعیت تعیین میکند که آیا مفصل پاک شود یا چنگ بزند.
نمره سومین ورودی است. نمرات IT از IT1 تا IT18 است و هر چه این عدد بیشتر باشد، باند گستردهتر است.
تلورانس های اساسی ISO 286 در میکرون برای درجات رایج فناوری اطلاعات. مقادیر یکسانی برای شفت ها و سوراخ ها در یک نوار اسمی یکسان اعمال می شود، بنابراین فقط حرف انحراف تعیین می کند که آیا یک اتصال پاک می شود یا چنگ. | قطر اسمی (میلی متر) | IT5 | IT6 | IT7 | IT8 | IT9 | IT10 | IT11 |
| بالای 3 تا 6 | 5 | 8 | 12 | 18 | 30 | 48 | 75 |
| بالای 6 تا 10 | 6 | 9 | 15 | 22 | 36 | 58 | 90 |
| بالای 10 تا 18 | 8 | 11 | 18 | 27 | 43 | 70 | 110 |
| بالای 18 تا 30 | 9 | 13 | 21 | 33 | 52 | 84 | 130 |
| بالای 30 تا 50 | 11 | 16 | 25 | 39 | 62 | 100 | 160 |
| بالای 50 تا 80 | 13 | 19 | 30 | 46 | 74 | 120 | 190 |
| بالای 80 تا 120 | 15 | 22 | 35 | 54 | 87 | 140 | 220 |
حالا یک مورد واقعی را بخوانید. یک سوراخ 30 میلی متری برای H7 در نوار بیش از 18 تا 30 میلی متر قرار دارد. H سوراخی است که انحراف پایین آن صفر است، بنابراین سوراخ ممکن است از 30.000 تا 30.021 میلی متر اندازه گیری شود. شفت جفت شدن به k6 در همان باند از 30.002 تا 30.015 میلی متر است. مفصل یک تناسب انتقالی با فاصله تا 19 میکرون یا 15 میکرون تداخل است و این داستان کامل این جفت است.
نمرات فناوری اطلاعات: آنچه که هر مرحله در واقع میخرد
هر مرحله در سری گرید تقریباً 1.6 برابر پهن تر از مرحله بالای آن است، که به این معنی است که دقت به سرعت گران می شود. در یک سوراخ 50 میلی متری، IT8 اجازه 39 میکرون را می دهد و به طور کلی از یک ماشین تراش یا یک مرکز ماشینکاری مناسب خارج می شود. IT6 به 16 میکرون اجازه می دهد و معمولاً به معنی سنگ زنی است، اغلب با یک فیکسچر و یک پاس بازرسی اضافی.
تطبیق درجه با شغل هزینه را تحت کنترل نگه می دارد. IT5 و IT6 به گیج اصلی، ژورنال های دوک و صندلی های بلبرینگ دقیق تعلق دارند. IT7 اکثر محفظه های بلبرینگ، سوراخ های گیربکس و سوراخ های هیدرولیک را پوشش می دهد. IT8 مناسب مطبوعات است که فقط باید محکم بمانند، و IT9 تا IT11 برای مکان یابی ویژگی هایی که هرگز بار را حمل نمی کنند قابل قبول هستند.
یک بررسی که بعداً از استدلالها جلوگیری میکند: تحمل دو مؤلفه را به عدم قطعیت اندازهگیری اضافه کنید و کل آن را با پنجره خلاصی که اتصال واقعاً به آن نیاز دارد مقایسه کنید. اگر مجموع از پنجره بزرگتر باشد، هیچ طرح بازرسی طرح را نجات نخواهد داد.
تناسب شفت و سوراخ: خواندن صحیح حروف
انحراف شفت از a به g در زیر خط صفر قرار دارد، بنابراین همیشه سوراخ تطبیق را پاک می کنند. حرف h انحراف بالایی را صفر می کند، بنابراین شفت هرگز بزرگتر از اسمی نیست. حروف j و k و m و n مناطق انتقالی را تشکیل می دهند و p تا zc بالای خط صفر به عنوان تداخل قرار می گیرند. حفرهها با حروف بزرگ از منطق مشابهی پیروی میکنند، و الگوی آن منعکس میشود: A تا G واضح است، H روی اسمی یا بالاتر از آن قرار میگیرد، انتقال J به N، تداخل P به ZC.
اساس سوراخ، که با H بزرگ نوشته شده است، پیشفرض در بیشتر طراحی ماشینها است، زیرا سوراخهای بازشده یا سوراخدار نگهداشتن آن آسانتر است و میتوان شفت را متناسب با آن آسیاب کرد. پایه شفت، با حروف کوچک h، زمانی ظاهر میشود که استوک شفت تمام شده یا شفت خریداریشده باید با چندین سوراخ مختلف جفت شود.
محدوده فاصله و تداخل برای یک اتصال اسمی 30 میلی متر، محاسبه شده از انحرافات حد ISO 286. مقادیر منفی تداخل هستند، مقادیر مثبت پاکسازی هستند. | مناسب | تایپ کنید | برد 30 میلی متر (میکرون) | استفاده معمولی |
| H7/g6 | کشویی | ترخیص 7 تا 41 | مکان یابی حلقه ها و راهنماهایی که نیاز به شناور محوری دارند |
| H7/h6 | ترخیص مکان | ترخیص 0 تا 34 | مفاصلی که باید با دست از هم جدا شوند |
| H7/k6 | انتقال | تداخل 19 تا 15 | صندلی های بلبرینگ تحت بار سبک، محل رولپلاک |
| H7/n6 | انتقال | 6 تا 28 تداخل | اتصالات نیمه دائمی، مناسب پرس سبک |
| H7/p6 | تداخل | تداخل 1 تا 35 | یاتاقان حلقه های داخلی تحت بار معمولی تا سنگین |
| H7/s6 | مجبور شد | تداخل 14 تا 48 | بارهای شوک سنگین، نیاز به گرم کردن یا پرس دارد |
از میز تا صندلی بلبرینگ
قاعده ای که بیشتر تناسب یاتاقان ها را تعیین می کند جهت بار است. اگر بار نسبت به حلقه داخلی بچرخد، حلقه داخلی نیاز به تداخل روی شفت دارد و حلقه بیرونی باید با فاصله کمی در محفظه قرار گیرد. اگر حلقه بیرونی بار چرخشی را حمل کند، مانند توپی چرخ، اعداد عوض میشوند و محفظه تداخل پیدا میکند.
در عمل، یک شفت در k5 یا k6 بارهای معمولی را پوشش می دهد، در حالی که m5 یا m6 برای کارهای سنگین تر مناسب است. یک حلقه بیرونی ثابت معمولاً در یک محفظه H7 یا J7 اجرا می شود. هنگامی که حلقه بیرونی میچرخد، K7 یا M7 به نقطه شروع ایمنتری تبدیل میشود و حفره اغلب پس از مونتاژ محفظه با سنگ زنی به پایان میرسد تا گرد بودن آن را کنترل کند. انتخاب مدل مستحق همان دقتی است که خود تناسب دارد، و این راهنما در مورد انتخاب مدل بلبرینگ سوالات مربوط به بار و سرعت را که قبل از فراخوانی تلورانس مطرح می شوند، بررسی می کند.
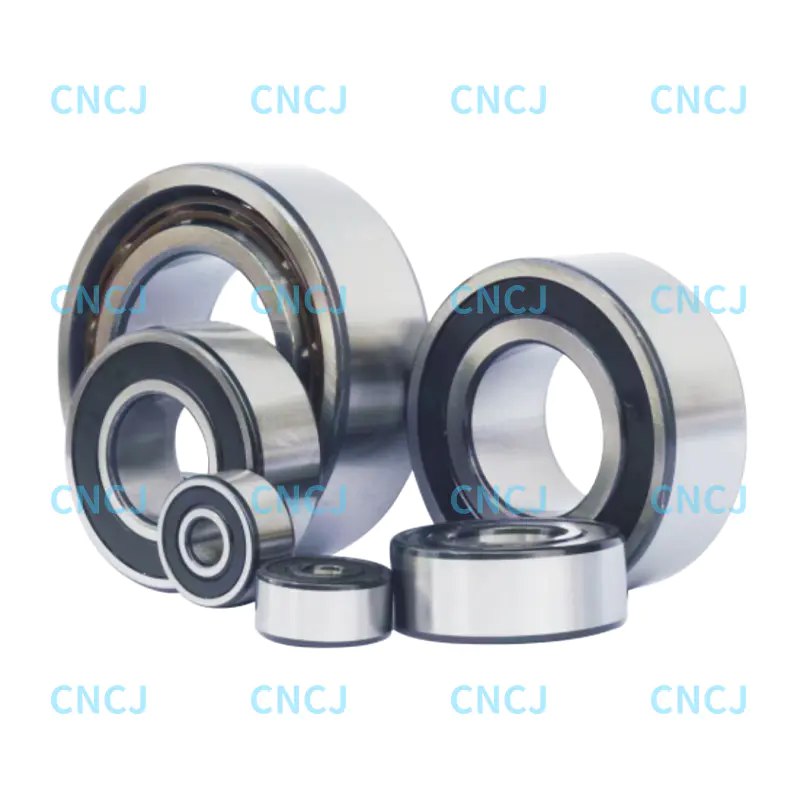 بلبرینگ تماسی زاویه ای دو ردیفه سری 32 و 33 پس از هدایت مناسب شفت و محفظه، این یاتاقانهای تماس زاویهای دو ردیفه با بارهای شعاعی و محوری ترکیب میشوند. سری 32 ظرفیت محوری بیشتری را ارائه می دهد. مشاهده محصول →
مصالح مسکن نیز پاسخ را تغییر می دهد. آلومینیوم تقریباً 23 میکرون بر متر بر درجه سانتیگراد در مقابل 11 تا 12 برای فولاد منبسط میشود، بنابراین یک محفظه آلومینیومی که روی نیمکت درست است میتواند در دمای عملیاتی چسبندگی خود را از دست بدهد. در این کاربردها، تناسب اولیه باید محکمتر باشد، یا محفظه به یک درج فولادی نیاز دارد.
Fit، Clearance و Preload: آنچه که جدول نشان نمی دهد
یک اتصال تداخلی بخشی از فاصله داخلی بلبرینگ را میرباید. به عنوان یک قانون کار، تقریباً 70 تا 80 درصد تداخل قطری به کاهش فاصله داخلی شعاعی تبدیل میشود و سهم روی حلقههای دیواره نازک و شفتهای توخالی افزایش مییابد. بنابراین، یک صندلی k6 روی یک سوراخ 30 میلیمتری میتواند 10 تا 12 میکرون فاصله را قبل از کار کردن دستگاه مصرف کند.
گروه های ISO 5753 مانند CN و C3 دقیقا به همین دلیل وجود دارند. گروه ترخیص کالا باید پس از محاسبه تناسب انتخاب شود، نه قبل از آن، زیرا بلبرینگی که از انتهای پایین CN شروع میشود و 11 میکرون از دست میدهد ممکن است از قبل بارگذاری شده و داغ شود. ترتیبات از پیش بارگذاری شده مستحق یک مرحله تأیید نیز هستند، معمولاً یک بررسی گشتاور در محور مونتاژ شده یا اندازهگیری افزایش دما در طول یک کارکرد کوتاه.
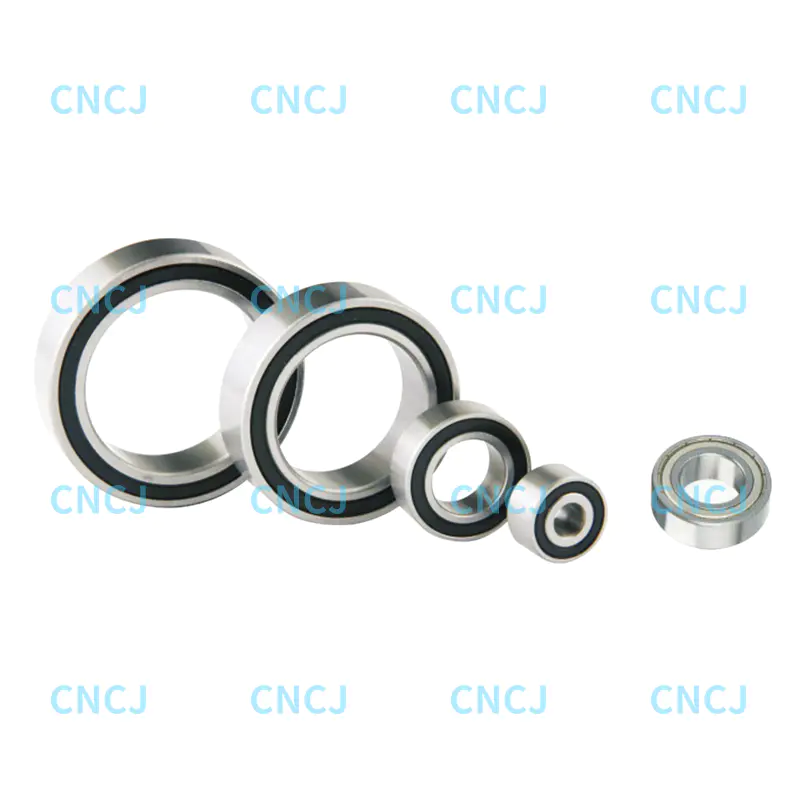 بلبرینگ تماس زاویه ای دو ردیفه سری 52 و 53 هنگامی که گروه های فاصله و صدای در حال اجرا اهمیت دارند، این یاتاقان های تماس زاویه ای دو ردیفه گزینه های آب بندی و روانکاری را برای دوک ها، نیروی باد، توپی چرخ ها و پمپ ها ارائه می دهند. مشاهده محصول →
جایی که انتظار می رود مونتاژ با سرعت کار کند، تناسب نیز بر نویز تأثیر می گذارد. صندلی ای که خیلی شل است به حلقه اجازه می دهد خزیده شود، و خزش به صورت غرش با فرکانس پایین مدت ها قبل از ظاهر شدن هرگونه سایش قابل مشاهده ظاهر می شود.
جایی که جدول متوقف می شود و قسمت آغاز می شود
دما اولین نقطه کور است. فولاد برای هر درجه سانتیگراد حدود 11.5 میکرون در هر متر رشد می کند. یک سوراخ فولادی 100 میلیمتری که در دمای 30 درجه سانتیگراد به جای مرجع 20 درجه اندازهگیری میشود، تقریباً 11.5 میکرون بزرگتر از اندازه تأیید شده آن است و در باند بیش از 80 تا 120 میلیمتر، تلورانس IT7 تنها 35 میکرون عرض دارد، به طوری که رانش به تنهایی یک سوم مقدار مجاز را میخورد.
عدم قطعیت اندازه گیری دومین مورد است. یک میکرومتر دستی خوب 2 میکرون مثبت یا منفی را روی یک قطعه کنترل شده با یک اپراتور ماهر نگه می دارد و هنگامی که کالیبراسیون گیج، دمای قطعه و تکنیک اضافه شود، 4 تا 6 میکرون یک رقم واقعی است. این عدد باید درون نوار تحمل بنشیند، نه در کنار آن.
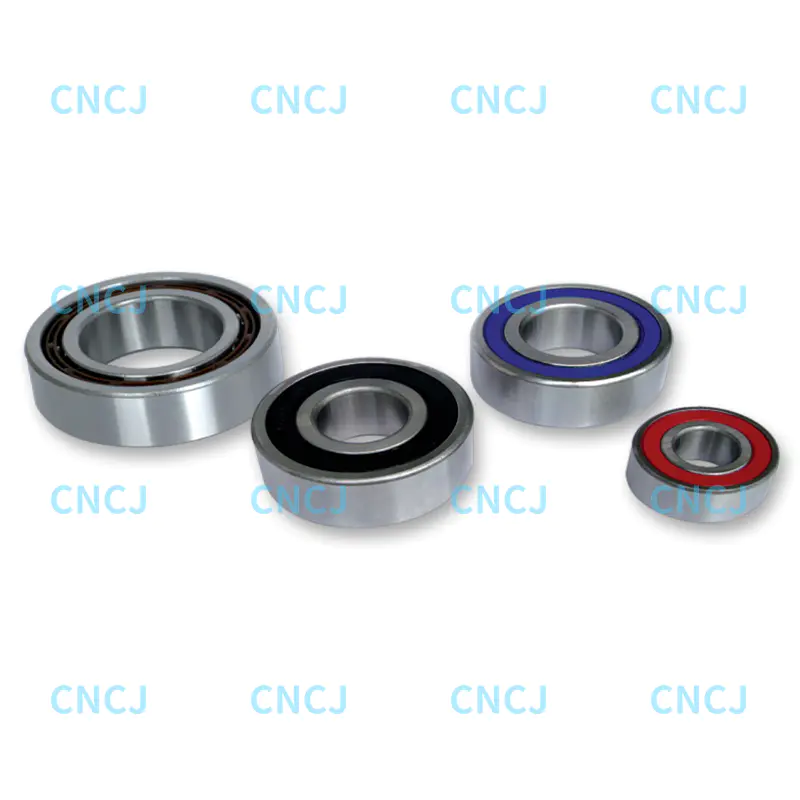 بلبرینگ شیار عمیق از یاتاقان Ningbo Wanshun این محصول بلبرینگ شیار عمیق برای بررسی گرد بودن، پرداخت سطح، و شرایط تناسب پرس، استعلام و دسترسی به قیمت را فراهم می کند. مشاهده محصول →
هندسه سوم است. جداول اندازه چیزی در مورد گرد بودن، استوانه ای بودن، مخروطی بودن یا سطح پرداخت نمی گویند. یک سوراخ سه لوب میتواند یک بررسی میکرومتری دو نقطهای را پشت سر بگذارد و همچنان یک تنش ایجاد کند که جغجغه میکند یا میگیرد. پرس فیتها معمولاً سطحی کمتر از حدود 0.4 میکرون رادیوم را میخواهند، زیرا سطح خشنتر در حین مونتاژ قیچی میکند و به آرامی بخشی از تداخلی را که محاسبه کردهاید پس میدهد.
یک بررسی عملی قبل از تایید فیت
- قبل از مقایسه اعداد، نوار اسمی، استاندارد و سیستم واحد را در هر دو نقشه تأیید کنید.
- مقدار جدول را از میکرون به میلی متر تبدیل کنید و محدودیت های واقعی را روی نقاشی بنویسید، نه فقط کد کلاس.
- مشخص کنید که آیا بار با حلقه داخلی یا خارجی می چرخد و بررسی کنید که تداخل روی حلقه بارگذاری شده باشد.
- تلفات ترخیص مورد انتظار را از ترخیص داخلی مورد نیاز کم کنید، سپس تأیید کنید که گروه ترخیص همچنان با برنامه مطابقت دارد.
- قطعه را تا دمای مرجع خیس کنید و قبل از پذیرش یا رد کردن، تجهیزات اندازه گیری، از جمله کالیبراسیون را بررسی کنید.
- فرم را بررسی کرده و جداگانه تمام کنید. اندازه به تنهایی تناسب را توصیف نمی کند.
هیچ کدام از اینها جدول تلورانس متریک را غیرقابل اعتماد نمی کند. به سادگی به این معنی است که جدول نوار اندازه را به شما می دهد، و هر چیز دیگری در مورد اتصال از جهت بار، دما، کاهش فاصله و هندسه ناشی می شود. ما می سازیم بلبرینگ های دو ردیفه تماس زاویه ای با دقت بالا و کم صدا و یاتاقان های شیار عمیق در برابر همین قوانین ISO 286، و زنجیره تحمل دوباره در مونتاژ بررسی می شود و نه فقط روی تخته رسم. هنگامی که تناسب حیاتی است، یک مفصل بسازید، نیروی مونتاژ را اندازه گیری کنید و اجازه دهید قطعه آنچه را که جدول پیش بینی کرده است تایید کند.